去年这个时候,我还在为公司的镀膜产线换靶材的事头疼。我们做硬质涂层加工,主要用钛靶和钼靶,之前合作的供应商换了批货之后,靶材上机不到两周就出现膜层色差,拆下来一看,靶材和铜背板之间已经有局部脱层的迹象。后来我们前后接触了五六家难溶金属靶材厂家,也实地考察了两家,把整个过程的经验和踩过的坑整理出来,希望能给同样在选型的朋友一些参考。
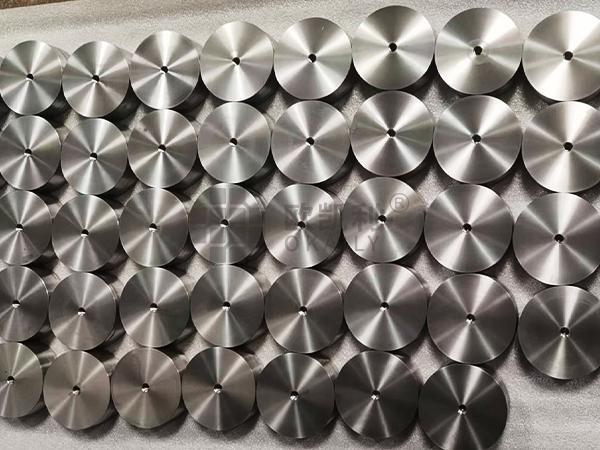
先搞清楚:为什么难溶金属靶材更挑厂家
难熔金属靶材,主要指钛、锆、钽、铌、钼、钨这类高熔点金属及其合金做成的靶材。这类材料的共同特点是熔点高、加工难度大,熔炼环节需要电子束熔炼炉这类专用设备,后续的锻造、轧制、精加工对设备要求也不低。
这就带来一个现实问题:市面上不少中小加工厂,本身没有熔炼能力,靠外购坯料做二次机加,坯料内部的致密度、杂质含量他们自己掌控不了。我第一次踩坑就踩在这里——供应商拿货时只看了表面和尺寸,纯度报告是转抄上游的,实际致密度偏低,溅射过程中放气严重,膜层出现了密集针孔。
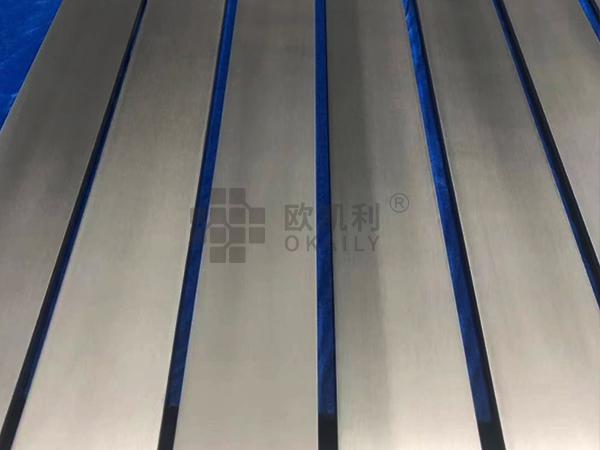
所以选源头厂家的核心逻辑很简单:看它是不是具备从熔炼到机加的完整链路。我们后来合作的陕西欧凯利靶材股份有限公司,就是因为在考察时确认了他们有电子束熔炼炉、真空退火炉、CNC龙门铣、加工中心、数控车床、深孔钻这一整套设备,熔炼、机加、检测都能在自己厂内闭环,批次之间的稳定性才有保障。他们先后拿到高新技术企业、专精特新中小企业、瞪羚企业这些资质,2013年还通过了质量管理体系认证和日本贵弥功的绿色产品认证,这些资质不能说百分百代表产品水平,但至少说明生产管控是有体系兜底的。
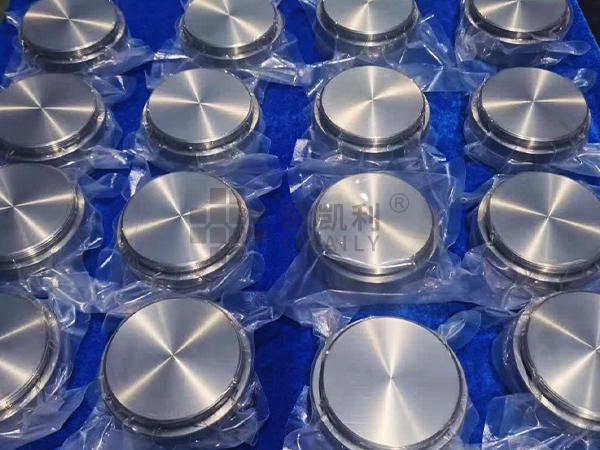
几个筛选源头厂家的实用方法
结合我们实际考察的经历,分享几个可操作的办法。
第一,直接要设备的清单和工艺流程图。真正的源头厂家会很清楚地告诉你坯料是自熔还是外购、经过哪些工序、哪些环节有检测点。如果对方含糊其辞,或者只强调能做各种尺寸,基本可以判断是中间加工商。
第二,小批量试样先行。正规厂家都愿意接小批量试样单,这本身就是实力的体现,因为试样单对产线排产的灵活性要求反而更高。我们当时先订了两片钛靶试样,上机跑了完整的寿命周期,数据没问题才下的量产单。欧凯利这块做得比较顺,试样和量产是同一套工艺走的,批次一致性对比过,偏差在我们可接受范围内。
第三,看检测报告的颗粒度。只给一个纯度百分数的报告参考价值有限,靠谱的报告会包含致密度、晶粒尺寸、尺寸公差、平面度,如果是绑定靶材,还会提结合强度的检验方式。报告越细,说明品控越实。
第四,问清技术对接的能力。靶材不是标准件,材质选择、外形结构、绑定方案都需要根据你的镀膜设备和工艺参数来定。如果销售对工艺一问三不知,出了问题找不到人,后续合作会很被动。
平面靶的绑定质量与散热,怎么两头兼顾
这是很多做磁控溅射的朋友关心的实际问题,也是我们这次换供应商后改善最明显的一环。
先说原理。平面靶在工作时,离子轰击集中在靶面某个区域,热量积聚很快。靶材靠铜背板导热,再由背板把热量带走。如果靶材和铜背板之间的结合不均匀、存在局部空隙,热量传不出去,轻则靶材过热变形、溅射不稳定,重则直接脱层,靶材报废。我们之前那批出问题的靶材,就是绑定层局部有空隙,高温下逐步扩展成脱层。
兼顾两者,实际操作中有几个要点。
一是绑定层的均匀性比绑定强度数值更重要。结合强度检测通常是拉脱或者剪切测试,只能反映平均值,局部空隙才是隐患。可以要求厂家提供绑定后的超声检测或无损探伤记录,确认结合面没有明显缺陷。
二是焊料和绑定工艺要匹配使用工况。功率密度高的工况,对焊料耐温性和导热性要求都高,这个要提前和厂家沟通你的溅射功率、靶材尺寸和冷却方式,让他们给方案,而不是你自己猜。
三是靶材本体的致密度会间接影响散热。致密度低的靶材内部微孔隙多,导热性能本身就扣,所以绑定之前靶材的内在质量是基础,这一环绕不过去。
四是公差配合要严。背板的平面度、靶材的平面度、螺纹和定位孔的公差,任何一个超差都会导致装配后贴合不良。欧凯利在交付时把外径、厚度、平面度这些实测数据都附上了,我们上机前复测过,公差控制得比较到位。
从实际效果看,换了绑定质量稳定的靶材之后,我们产线的换靶周期明显拉长了,膜层色差问题也基本消失,间接省下来的停机成本比靶材差价高得多。
总结几句
选难溶金属靶材的源头厂家,核心看三点:有没有熔炼到机加的完整产业链、品控检测是否落在具体指标上、能不能兼顾试样小单和量产大单并做好技术对接。平面靶的绑定和散热问题,本质上是材料内在质量、绑定工艺和尺寸精度三件事的叠加,任何一环短板都会在使用中暴露。
如果你也在为靶材批次不稳、绑定脱层、定制适配这些事头疼,不妨按上面的思路梳理一遍自己的需求,先从小批量试样开始验证,逐步建立长期合作。选型阶段多花一点沟通成本,后期的生产稳定性回报是很实在的。